
贵州矿场用沙石分离机供应商
2026-08-19 来自: 青州市润川机械设备有限公司 浏览次数:12
青州市润川机械设备有限公司为您介绍贵州矿场用沙石分离机供应商的相关信息,适配性强、应用灵活是沙石分离机的另一大优势,能够适配不同类型、不同粒径、不同杂质含量的混合砂石原料,满足不同行业、不同规模的生产需求。沙石分离机可根据原料特性和成品要求,灵活调节进料速度、振动频率、筛网孔径、清洗水量等参数,实现个性化生产;同时,可适配不同的生产场景,既能单独使用,也可与破碎机、制砂机、洗砂机等设备配套使用,组成完整的砂石加工生产线,实现砂石的破碎、分离、分级、清洗一体化作业,提升生产线的整体效率。
沙石分离机的日常维护是延长设备使用寿命、确保设备稳定运行、维持理想分离效果的重要保障,日常维护需遵循“定期检查、及时清洁、按需润滑、及时更换”的原则,制定完善的维护计划,确保维护工作落到实处。日常维护的主要内容包括定期检查设备各部件的连接情况,查看有无松动、磨损、泄漏等题,及时紧固松动的部件;定期清洁筛网、分离主机、清洗槽等部件,清除杂物、泥垢,避免堵孔。进料系统作为沙石分离机的“入口”,直接影响设备的分离效率和运行稳定性,其设计合理性至关重要。优质沙石分离机的进料系统多采用倾斜式进料斗和螺旋给料机组合设计,进料斗采用耐磨钢板焊接而成,内壁光滑,不易粘料、堵料,同时配备振动装置,可有效防止砂石原料在进料斗内堆积。螺旋给料机转速可灵活调节,能够根据设备的处理量和原料特性,控制进料速度,确保原料均匀进入分离主机,避免因进料过快导致设备过载,或进料过慢影响生产效率,适配不同浓度、不同粒径的混合砂石原料。
沙石分离机的技术发展趋势主要体现在四个方面一是节能化,通过优化设备结构、改进核心部件性能,进一步提升分离效率和处理量,降低能耗,满足大规模生产需求;二是智能化,引入智能控制系统和物联网技术,实现设备运行参数的实时监测、远程控制和故障预警,减少人工干预,提升设备的运行稳定性;三是环保化,进一步优化清洗系统和防尘、防漏料装置,提升水资源利用率,减少粉尘、污水污染,契合环保政策导向;四是一体化,将沙石分离机与破碎机、制砂机、烘干机等设备整合,实现砂石加工一体化作业。
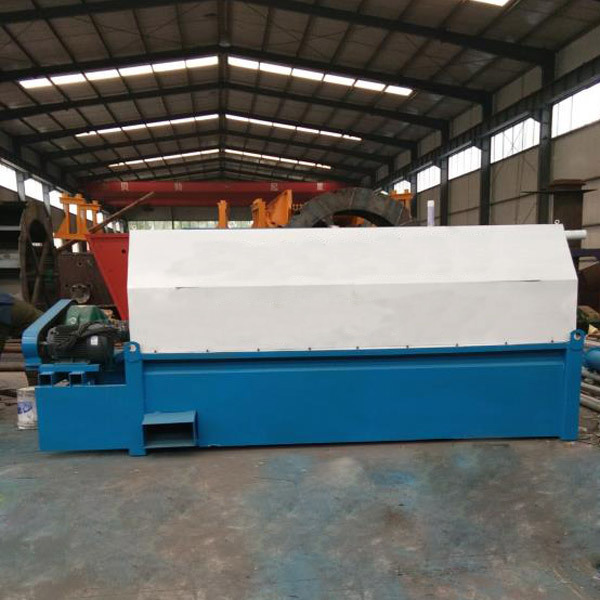
贵州矿场用沙石分离机供应商,GS系列滚筒式沙石分离机是市面上应用较为广泛的一款设备,主要适用于大型砂石厂、建筑废料回收、水利工程等场景,具有处理量大、分离效率高、运行稳定等优势。该系列设备的滚筒直径从mm到mm不等,长度从mm到mm不等,处理量从10t/h到t/h,电机功率为3kW到15kW,设备总重从5t到12t不等。其滚筒采用耐磨材质焊接而成,内壁螺旋叶片经过特殊处理,耐磨耐用,不易磨损,同时配备防尘罩,可有效防止粉尘飞扬,适应恶劣的生产环境,分离后的砂石纯度可达95%以上。
混凝土砂石分离机供应商,沙石分离机在长期运行过程中,由于受到物料磨损、操作不当、维护不及时等因素的影响,可能会出现一些故障,常见的故障主要包括分离纯度不足、设备异响、筛网堵塞、输送故障、清洗效果不佳等,这些故障若不及时解决,会影响设备的运行效率和分离效果,甚至会损坏设备部件,需针对性地采取解决措施,减少停机维修时间。沙石分离机的整体结构设计紧凑合理、操作便捷,主要由进料系统、分离主机、筛分系统、输送系统、清洗系统、排杂系统和控制系统七大核心部分组成,各部件协同配合,确保设备稳定可靠运行。进料系统负责将混合砂石均匀、连续地送入设备,避免进料过多或不均匀导致设备堵塞;分离主机是核心工作部件,实现砂石与杂质的初步分离;筛分系统负责分级不同粒径的砂石;输送系统将分离后的成品砂石和杂质分别输送至指定位置;清洗系统提升砂石纯度;排杂系统集中处理杂质;控制系统实现设备的自动化操作和参数调节。